El polietileno reticulado, comúnmente abreviado PEX o XLPE, es una forma de polietileno con enlaces cruzados. Este es formado en tubos, y se utiliza principalmente en sistemas de tuberías para suministros de servicios, sistemas de calefacción radiante con agua caliente, tuberías de agua para uso doméstico y aislamiento de alta tensión para los cables eléctricos. También se utiliza para tuberías de gas natural y de petróleo en plataformas petrolíferas de altamar, transporte químico, y el transporte de aguas y lodos residuales. Recientemente, se ha convertido en una alternativa viable para tubos de cloruro de polivinilo (PVC), cloruro de polivinilo clorado (CPVC) o cobre para uso residencial para las cañerías de agua. Los tamaños de los tubos de PEX van desde 1/4-pulgada a 4 pulgadas de diámetro, pero los de 1/2-pulgada, 3/4-pulgada y 1 pulgada son por mucho los más utilizados. En sistema métrico están normalmente disponibles en 16 mm, 20 mm, 25 mm, 32 mm, 40 mm, 50 mm y 63 mm.
Propiedades
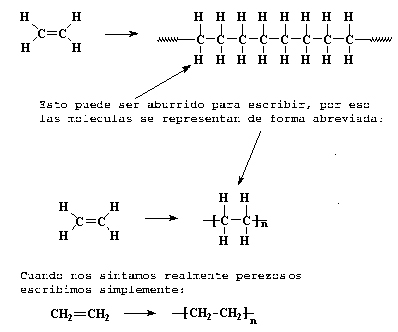
Casi todos los PEX están hechos de polietileno de alta densidad (HDPE). El PEX contiene enlaces entrecruzados en la estructura del polímero, transformando el termoplástico en un termoestable. La reticulación se lleva a cabo durante o después de la extrusión de los tubos. El grado de reticulación, de acuerdo con la norma ASTM F 876-93, es de entre el 65 y el 89%. Un mayor grado de entrecruzamiento puede resultar en la fragilidad y agrietamiento del material.
Las propiedades a la alta temperatura del polímero se mejoran. Una resistencia adecuada a 120-150°C se mantiene gracias a la reducción de la tendencia a fluir. La resistencia química se ve reforzada por la resistencia a la disolución. Las propiedades a bajas temperaturas se incrementan. La resistencia al impacto y a la tracción, la resistencia al rayado y la resistencia a la rotura frágil también se ven mejoradas.
Los aislamientos de PEX-o XLPE de los cables eléctricos tienen una temperatura máxima nominal del conductor de 90°C y una calificación de emergencia de hasta 140°C, dependiendo del estándar que se utiliza. Tienen un grado de cortocircuito de conductor de 250°C.
El XLPE tiene excelentes propiedades dieléctricas, por lo que es útil para media tensión (de 10 a 50 kV AC) y cables de alta tensión (de hasta 380 kV de tensión), y varios cientos de kV DC (corriente continua).
Numerosas modificaciones en la estructura básica de polímero se puede hacer para maximizar la productividad durante el proceso de fabricación. Para aplicaciones de media tensión, la reactividad se puede aumentar de manera significativa. Esto se traduce en velocidades de línea superiores, en cualquiera de los procesos de curado o de refrigeración (dentro del proceso de vulcanización continua) usados para reticular el aislamiento. El aislamiento de PEX puede ser modificado para limitar la cantidad de gases como subproducto generado durante el proceso de reticulación. Esto es particularmente útil para los cables de alto y extra alto tensión, donde las necesidades de desgasificación pueden prolongar el tiempo de fabricación de cables.
Casi todos los PEX están hechos de polietileno de alta densidad (HDPE). El PEX contiene enlaces entrecruzados en la estructura del polímero, transformando el termoplástico en un termoestable. La reticulación se lleva a cabo durante o después de la extrusión de los tubos. El grado de reticulación, de acuerdo con la norma ASTM F 876-93, es de entre el 65 y el 89%. Un mayor grado de entrecruzamiento puede resultar en la fragilidad y agrietamiento del material.
Las propiedades a la alta temperatura del polímero se mejoran. Una resistencia adecuada a 120-150°C se mantiene gracias a la reducción de la tendencia a fluir. La resistencia química se ve reforzada por la resistencia a la disolución. Las propiedades a bajas temperaturas se incrementan. La resistencia al impacto y a la tracción, la resistencia al rayado y la resistencia a la rotura frágil también se ven mejoradas.
Los aislamientos de PEX-o XLPE de los cables eléctricos tienen una temperatura máxima nominal del conductor de 90°C y una calificación de emergencia de hasta 140°C, dependiendo del estándar que se utiliza. Tienen un grado de cortocircuito de conductor de 250°C.
El XLPE tiene excelentes propiedades dieléctricas, por lo que es útil para media tensión (de 10 a 50 kV AC) y cables de alta tensión (de hasta 380 kV de tensión), y varios cientos de kV DC (corriente continua).
Numerosas modificaciones en la estructura básica de polímero se puede hacer para maximizar la productividad durante el proceso de fabricación. Para aplicaciones de media tensión, la reactividad se puede aumentar de manera significativa. Esto se traduce en velocidades de línea superiores, en cualquiera de los procesos de curado o de refrigeración (dentro del proceso de vulcanización continua) usados para reticular el aislamiento. El aislamiento de PEX puede ser modificado para limitar la cantidad de gases como subproducto generado durante el proceso de reticulación. Esto es particularmente útil para los cables de alto y extra alto tensión, donde las necesidades de desgasificación pueden prolongar el tiempo de fabricación de cables.
Historia
El primer material de PEX se elaboró en la década de 1930, por irradiación del tubo extruido con un haz de electrones. El método de procesamiento mediante un haz de electrones se hizo posible en 1970, pero era en ese entonces caro. En la década de 1960, desarrollado el reticulado Engel. En este método, un peróxido se mezcla con el HDPE antes de la extrusión, el entrecruzamiento tienen lugar durante el paso del polímero fundido a través de un largo dado calefaccionado. In 1968, the En 1968, fue patentado el proceso Sioplas con silano, seguido por otro proceso de base silano, Monosil, en 1974. Seguido en 1986, por un proceso que utiliza vinilsilano.
Clasificación
América del Norte
La clasificación actual en América del Norte para tubos PEX puede ser 0006, 0008, 1006, 1008 o 0306 un bloqueador de los rayos ultravioleta. En América del Norte todos los productos de tubería de PEX están normalizados y están clasificados para el desempeño según las normas ASTM (F876, F877), las normas NSF International (NSF-pw, NSF 14, NSF 61, CL-R, CL-TD), y las normas de la Asociación Canadiense de Normas (B137.5), según los cuales son probados y certificados. Los listados y certificaciones a cargo de cada producto se muestran en la línea de impresión de la tubería para asegurar que el producto se utiliza en las aplicaciones adecuadas para el cual fue diseñado.
Europa
En las normas europeas, hay tres clasificaciones: PEX-A,-B y -C. Las clases no están relacionadas con algún tipo de sistema de clasificación.
PEX-A (PE-Xa o PEXa)
El PEX-A es producido por el método Engel (peróxido). Este método realiza un entrecruzamiento "en caliente”, por encima del punto de fusión. Sin embargo, el proceso es un poco más largo que los otros dos métodos ya que el polímero tiene que mantenerse a temperatura y presión elevadas durante largos períodos durante el proceso de extrusión. Los entrecruzamientos es entre los átomos de carbono.
PEX-B (PE-Xb o PEXb)
El método silano, también llamado el método de "cura por humedad", genera PEX-B. En este método, la reticulación se lleva a cabo en un proceso secundaria de post-extrusión, produciendo enlaces cruzados entre un agente de reticulación. El proceso se acelera con el calor y la humedad. Los enlaces entrecruzados se forman por condensación de silanol entre dos unidades injertadas de viniltrimetoxisilano (VTMS), conectando las cadenas de polietileno con puentes CC-Si-O-Si-CC.
PEX-C (PE-Xc o PEXc)
El PEX-C se produce a través del proceso con haz de electrones, en un proceso de reticulación "en frío" (por debajo del punto de fusión). Ofrece un menos uniforme y menor grado de reticulación que el método de Engel, especialmente en diámetros de tubo de más de una pulgada (2,5 cm). Cuando el proceso no se controla adecuadamente, la capa externa del tubo puede ser frágil. Sin embargo, es más limpio; es el método más ecológico de los tres, ya que no se trata con productos químicos y sólo utiliza electrones de alta energía para separar los enlaces carbono-hidrógeno y facilitar el entrecruzamiento.
El primer material de PEX se elaboró en la década de 1930, por irradiación del tubo extruido con un haz de electrones. El método de procesamiento mediante un haz de electrones se hizo posible en 1970, pero era en ese entonces caro. En la década de 1960, desarrollado el reticulado Engel. En este método, un peróxido se mezcla con el HDPE antes de la extrusión, el entrecruzamiento tienen lugar durante el paso del polímero fundido a través de un largo dado calefaccionado. In 1968, the En 1968, fue patentado el proceso Sioplas con silano, seguido por otro proceso de base silano, Monosil, en 1974. Seguido en 1986, por un proceso que utiliza vinilsilano.
Clasificación
América del Norte
La clasificación actual en América del Norte para tubos PEX puede ser 0006, 0008, 1006, 1008 o 0306 un bloqueador de los rayos ultravioleta. En América del Norte todos los productos de tubería de PEX están normalizados y están clasificados para el desempeño según las normas ASTM (F876, F877), las normas NSF International (NSF-pw, NSF 14, NSF 61, CL-R, CL-TD), y las normas de la Asociación Canadiense de Normas (B137.5), según los cuales son probados y certificados. Los listados y certificaciones a cargo de cada producto se muestran en la línea de impresión de la tubería para asegurar que el producto se utiliza en las aplicaciones adecuadas para el cual fue diseñado.
Europa
En las normas europeas, hay tres clasificaciones: PEX-A,-B y -C. Las clases no están relacionadas con algún tipo de sistema de clasificación.
PEX-A (PE-Xa o PEXa)
El PEX-A es producido por el método Engel (peróxido). Este método realiza un entrecruzamiento "en caliente”, por encima del punto de fusión. Sin embargo, el proceso es un poco más largo que los otros dos métodos ya que el polímero tiene que mantenerse a temperatura y presión elevadas durante largos períodos durante el proceso de extrusión. Los entrecruzamientos es entre los átomos de carbono.
PEX-B (PE-Xb o PEXb)
El método silano, también llamado el método de "cura por humedad", genera PEX-B. En este método, la reticulación se lleva a cabo en un proceso secundaria de post-extrusión, produciendo enlaces cruzados entre un agente de reticulación. El proceso se acelera con el calor y la humedad. Los enlaces entrecruzados se forman por condensación de silanol entre dos unidades injertadas de viniltrimetoxisilano (VTMS), conectando las cadenas de polietileno con puentes CC-Si-O-Si-CC.
PEX-C (PE-Xc o PEXc)
El PEX-C se produce a través del proceso con haz de electrones, en un proceso de reticulación "en frío" (por debajo del punto de fusión). Ofrece un menos uniforme y menor grado de reticulación que el método de Engel, especialmente en diámetros de tubo de más de una pulgada (2,5 cm). Cuando el proceso no se controla adecuadamente, la capa externa del tubo puede ser frágil. Sin embargo, es más limpio; es el método más ecológico de los tres, ya que no se trata con productos químicos y sólo utiliza electrones de alta energía para separar los enlaces carbono-hidrógeno y facilitar el entrecruzamiento.
Usos
Tubería residencial
Los tubos de PEX son ampliamente utilizados para reemplazar al cobre en aplicaciones de fontanería. Una estimación es que el uso residencial de PEX para la entrega de agua potable a los grifos de las casas ha aumentado un 40% anual.
 |
| Cañería de PEX |
Inicialmente la tubería PEX fue la forma más popular de transporte de agua caliente en sistemas de calefacción por suelo radiante, y fue utilizado en a partir de 1960. En estos sistemas, el agua de una caldera o calentador circula a los lugares de la casa que le faltan calor, tales como los calentadores de placa base o radiadores. El PEX es adecuado para la recirculación de agua caliente. Poco a poco se convirtió en el material más aceptado para uso en fontanería de interiores, como el transporte de agua a presión para instalaciones en toda la casa. Cada vez más, los tubos de cobre, así como los tubos de plástico de PVC se están sustituyendo con PEX.
 |
| Sistema de calefacción de piso radiante |
 |
Distribución de cañería de PEX para calefacción de una casa |
Otros usos
Articulaciones artificiales. Polietileno altamente reticulado, bajo el nombre comercial Durasul, se utiliza en las articulaciones artificiales como un material resistente al desgaste. El Polietileno reticulado es el preferido en el reemplazo de cadera debido a su resistencia al desgaste por abrasión. En el reemplazo de rodilla, sin embargo, requiere PE hecho con parámetros diferentes, porque el entrecruzamiento reduce la fuerza mecánica y hay una mayor carga de peso en las articulaciones de la rodilla.
El Durasul fue desarrollado en conjunto con el renombrado cirujano ortopédico William H. Harris del Hospital General de Massachusetts y el Instituto de Tecnología de Massachusetts. El Durasul ha demostrado un mejor rendimiento sobre el polietileno convencional en las pruebas de laboratorio.
Articulaciones artificiales. Polietileno altamente reticulado, bajo el nombre comercial Durasul, se utiliza en las articulaciones artificiales como un material resistente al desgaste. El Polietileno reticulado es el preferido en el reemplazo de cadera debido a su resistencia al desgaste por abrasión. En el reemplazo de rodilla, sin embargo, requiere PE hecho con parámetros diferentes, porque el entrecruzamiento reduce la fuerza mecánica y hay una mayor carga de peso en las articulaciones de la rodilla.
El Durasul fue desarrollado en conjunto con el renombrado cirujano ortopédico William H. Harris del Hospital General de Massachusetts y el Instituto de Tecnología de Massachusetts. El Durasul ha demostrado un mejor rendimiento sobre el polietileno convencional en las pruebas de laboratorio.
 |
| Implante de cadera |
 |
| Esquema de un implante de cadera |
Aplicaciones dentales. Algunas aplicaciones de PEX también se han visto en la restauración dental como un material compuesto de relleno.
Embarcaciones. El PEX también se utiliza en muchas canoas y kayaks. El PEX se muestra con el nombre de Ram-X y otros nombres de marcas específicas. Debido a las propiedades del polietileno reticulado, la reparación de cualquier avería en el casco es bastante difícil. Algunos adhesivos tales como 3M DP-8005 es capaz de unirse a los PEX, mientras que las grandes reparaciones requieren de fusión y mezcla de más polietileno en la canoa / kayak para formar una unión sólida y llena en el área dañada.
 |
| Canoa Coleman Ram-X de 15 pies y ½ |
Aislamiento del cable de alimentación. El PEX es ampliamente utilizado como aislante eléctrico en los cables de alimentación, especialmente para los de media tensión. Es el material polimérico de aislamiento más común en estos casos.
 |
| Aislación de cables eléctricos de media tensión |
Aislamiento acústico. Espuma de polietileno químicamente reticulado de estructura celular cerrada es uno de los más adecuados para el aislamiento acústico de los ruidos de impacto en edificios y viviendas.
 |
| Panel de espuma de PEX para aislación acústica |
Composites. La espuma de polietileno reticulado también es utilizada como núcleo en artículos moldeados con resinas termoestables (poliéster, epoxi) y fibra de vidrio o de carbono (materiales compuestos o composites)
 |
| Paletas de paddle foam cygnus dep blue con nucleo de espuma de PEX |
Fuentes:
http://www.grupounamacor.com
http://www.climatizacionsa.cl
http://www.pex-srl.com.ar
http://deportes.mercadolibre.com.ar
http://www.gpex.com.ar
http://en.wikipedia.org
http://geoheat.oit.edu
http://www.ppfahome.org http://www.pexassociation.net