Existen varios factores implicados en la elaboración y usos del PET que hacen que se considere como material no beneficioso para el medio ambiente. Los grandes volúmenes de producción actual de este material utilizan cantidades considerables de petróleo, una fuente valiosa y no renovable. Y el PET termina en artículos que finalmente necesitan una eliminación adecuada. De los más de 4 billones de libras producidas en 1998, sólo 745 millones de libras fueron recicladas1.
1 PET Facts, National Association for PET Container Resources. www.napcor.com/toolbox/funfacts.html, accessed July 2000. (1 Libra = 04536 Kg)
El 81% restante, unos 3.25 billones de libras fueron llevadas a vertedero o incineradas. Parte de este bajo porcentaje de reciclado es consecuencia de la pérdida de programas de reciclado en muchas áreas. Sin embargo, uno de los principales inconvenientes es el hecho de que bajo las tecnologías de reciclado existentes, conocidas como reciclado mecánico, la mayoría de estas 3.25 billones de libras no pueden reciclarse debido a que contienen cantidades significativas de impurezas como tintes y metales que interfieren con el procesado. Por lo tanto, este reciclado se facilita con el empleo de envases de PET transparente, ya que sin pigmentos tiene mayor valor y mayor variedad de usos en el mercado, evitando los envases multicapa, así como los recubrimientos de otros materiales, que reducen la reciclabilidad del PET, aumentando el empleo de tapones de polipropileno o polietileno de alta densidad y evitando los de aluminio o PVC que pueden contaminar grandes cantidades de PET, así como la inclusión de etiquetas fácilmente desprendibles en el proceso de lavado, evitando sistemas de impresión serigráfica que provocan que el PET reciclado y granulado tenga color, disminuyendo sus posibilidades de uso, mercados y precio, así como las etiquetas metalizadas o con pigmentos de metales pesados que contaminan el producto final.
El reciclado es el reproceso de los materiales, en este caso del PET, para acondicionarlos con el propósito de integrarlos nuevamente a un ciclo productivo como materia prima.
Con las tecnologías convencionales no es posible utilizar el PET para fabricar otra vez botellas de bebidas, debido a razones de higiene. Sin embargo, en los EE.UU. se ha desarrollado una nueva tecnología que permite despolimerizar el PET en sus dos componentes, el etilenglicol y el ácido tereftálico, y después repolimerizarlo como resina virgen para la producción de embalajes de alimento.
La secuencia del reciclado de envases PET consiste por lo general que, para recuperar el depósito de las botellas de refresco de PET, los consumidores las devuelven a los establecimientos, que clasifican los recipientes según el fabricante. Los conductores de los camiones de distribución de bebidas frecuentemente tienen que recoger grandes bolsas de plástico llenas de botellas de plástico vacías. Llevan las botellas a una instalación de tratamiento, en la que se clasifican los recipientes. Para reducir costes de envío, se utiliza un equipo de densificación para prensar botellas en balas que se venden después a compañías de reciclaje. Los encargados desembalan los recipientes, los trocean en copos, los limpian, los lavan, los secan y en algunos casos, vuelven a tratar los materiales.
La tarea de encontrar un uso para el PET reciclado no siempre ha sido sencilla. Por ejemplo, la estadounidense Food and Drug Administration (FDA) no permitió durante años el uso de materiales reciclados en aplicaciones destinadas al contacto con alimentos. Por consiguiente, había que utilizar el PET en aplicaciones que no implicaran tal contacto. Uno de los usos más importantes del PET reciclado fue la fibra. Así, 35 botellas de refresco proporcionan el material suficiente para el relleno de fibra utilizado en un saco de dormir. Otros productos son los tejidos de poliéster para las camisetas y las sábanas.
SISTEMAS DE RECICLADO
Hay tres maneras de aprovechar los envases de PET una vez que terminó su vida útil: someterlos a un reciclado mecánico, a un reciclado químico, o a un reciclado energético empleándolos como fuente de energía. El ciclo de vida se muestra en este diagrama:
 |
| Ciclo de vida de los envases PET |
Con el fin de maximizar la utilidad que producen los plásticos, se han desarrollado técnicas que los separan según sus tipos. Estas técnicas se agrupan en las siguientes categorías:
-Macroselección de componentes:
Es aquella labor primaria que permite seleccionar y agrupar manual o automáticamente los artículos desechados de acuerdo con su naturaleza y destino. Un ejemplo de lo afirmado es la separación de las botellas PET que se utilizan en los refrescos de las PE-HD que se emplean en el envasado de leche.
La selección de los polímeros con fines de reutilizarlos se realiza, en parte, empleando la codificación y recomendaciones dadas por la Sociedad de la Industria del Plástico (SPI), que clasifica a los polímeros en siete categorías
La identificación y agrupación de los polímeros mencionados se efectúa identificando al código que se encuentra moldeado o impreso, en el producto respectivo, dentro de un triángulo visible asimismo moldeado o impreso tal como se aprecia en los envases plásticos de gaseosas y en los envases Tetrapak.
-Microselección de componentes:
La microselección anotada implica separar los polímeros en función de sus tipos, después de haber sido cortados y triturados en pequeños trozos. Actualmente la microseparación comercial se aplica a las botellas PET de refrescos ya que es posible triturar la botella y separar los trozos de PET y de PE-HD y PP para obtener un producto de alta calidad. Este procedimiento implica utilizar una tecnología de flotación extraída de la industria minera en la que los materiales se separan por flotación aprovechando las diferencias de densidad. La tecnología de hidrociclones, empleando la fuerza centrífuga para acelerar la separación gravitacional, puede aplicarse con bastante eficacia para separar polímeros en base a su densidad dentro de un medio acuoso.
Otra tecnología que presenta algún potencial para separar materiales a nivel micro es la trituración criogénica en la que polímeros se fracturan de forma distinta a temperaturas diferentes mediante su inmersión en nitrógeno líquido. Se puede provocar la fractura de los polímeros disímiles, y mediante ello, se posibilita la separación de materiales genéricos partiendo de una mezcla.
-Selección molecular:
Este método de reciclaje consiste en separar los polímeros, por ejemplo algunos embalajes modernos que tienen uno o más de ellos, mediante sus disoluciones en una solución. El procedimiento se basa en la temperatura de disolución que tiene cada polímero que al final permite recuperarlos en capas.
Otro tipo de separación molecular consiste en despolimerizar el polímero en su monómero original. Algunos ésteres polímeros, como por ejemplo el tereftalato de polietileno (PET) y los metil – metacrilatos, se prestan a esta aproximación.
Reciclado mecánico
Es el proceso de reciclado más utilizado, el cual consiste en varias etapas de separación, limpieza y molido como se muestra a continuación:
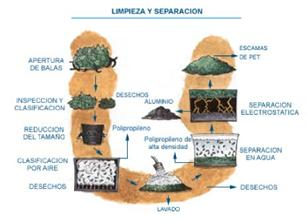 |
| Limpieza y separación de plásticos |
 |
| Proceso de reciclado mecánico avanzado |
Los plásticos escogidos y gruesamente limpiados (etiquetas, papeles, residuos de material biodegradable) pasan por un molino o una trituradora. Este proceso se puede realizar en diferentes órdenes de sucesión, dependiendo del grado de contaminación de los plásticos y de la calidad del producto reciclado. La preparación final del producto empieza con el lavado y la separación de sustancias contaminantes, proceso que se puede repetir si es necesario. Después el material pasa por una centrifuga y secadora y se almacena en un silo intermedio. En el caso ideal, este silo sirve también para homogeneizar más el material, al fin de obtener una calidad constante.
El producto triturado, limpio, seco y homogéneo se alimenta a una extrusora, y, tras el proceso de granceado, se obtiene la granza lista para ser procesada por diferentes técnicas. La granza de plásticos reciclados se puede utilizar de diferentes maneras, según los requerimientos para el producto final:
-Procesado del producto reciclado directamente, con la formulación que sea adecuada a su aplicación concreta. En este caso, las piezas obtenidas tienen en general propiedades menores a las fabricadas con polímero virgen, lo que es suficiente para la utilidad deseada.
-Mezcla de granza reciclada con polímero virgen para alcanzar las prestaciones requeridas. El ejemplo típico es la adición de polímero virgen a la mezcla de termoplásticos.
-Coextrusión del producto reciclado. Un ejemplo de esta técnica es la fabricación de recipientes para detergentes, en la que la capa intermedia puede ser de polímero reciclado y la interior (contacto con el producto) y la exterior son de polímero virgen.
Propiedades del PET reciclado mecánicamente
Las diferencias en las propiedades del PET reciclado mecánicamente comparadas con las del PET virgen pueden ser atribuidas principalmente a la historia térmica adicional experimentada por el material reciclado, la cual da como resultado un decremento en el peso molecular, junto con un incremento en el ácido carboxílico, color y nivel de acetaldehído.
Estudios han demostrado que el RPET (PET reciclado) posee un módulo de Young menor, mayor elongación a la rotura y mayor resistencia al impacto que el PET virgen. Así, el RPET es más dúctil mientras el PET virgen es más frágil; este es un resultado de las diferencias en la cristalinidad entre los materiales.
Características del PET y RPET
Propiedad
|
PET virgen
|
RPET
|
Módulo de Young [MPa]
|
1890
|
1630
|
Resistencia a la rotura [MPa]
|
47
|
24
|
Elongación a la rotura [%]
|
3,2
|
110
|
Resistencia al impacto [J m-1]
|
12
|
20
|
IV (dl g-1)
|
0.72 – 0.84
|
0.46 – 0.76
|
Temperatura de fusión (ºC)
|
244 - 254
|
247 - 253
|
Peso molecular (g mol-1)
|
81600
|
58400
|
Fuente: Polymer Recycling, Recycling of PET.
Reciclado químico
Para el reciclado químico, se han desarrollado distintos procesos. Dos de ellos, la metanólisis y la glicólisis, se llevan a cabo a escala industrial. El PET se deshace o despolimeriza: se separan las moléculas que lo componen y estas se emplean para fabricar otra vez PET. Dependiendo de su pureza, este material puede usarse, incluso, para el envasado de alimentos.
 |
| Reciclado químico de envases PET |
Dentro del reciclado químico los principales procesos son:
Pirólisis: Es el craqueo de las moléculas por calentamiento en el vacío. Este proceso genera hidrocarburos líquidos o sólidos que pueden ser luego procesados en refinerías. En el caso del PET, su pirólisis genera carbon activado.
Hidrogenación: En este caso los plásticos son tratados con hidrógeno y calor. Las cadenas poliméricas son rotas y convertidas en un petróleo sintético que puede ser utilizado en refinerías y plantas químicas.
Gasificación: Los plásticos son calentados con aire o con oxígeno. Así se obtienen los siguientes gases de síntesis: monóxido de carbono e hidrógeno, que pueden ser utilizados para la producción de metanol o amoníaco o incluso como agentes para la producción de acero en hornos de venteo.
Chemolysis: Este proceso se aplica a poliésteres, poliuretanos, poliacetales y poliamidas. Requiere altas cantidades separadas por tipo de resinas. Consiste en la aplicación de procesos solvolíticos como hidrólisis, glicólisis o alcohólisis para reciclarlos y transformarlos nuevamente en sus monómeros básicos para la repolimerización en nuevos plásticos.
Metanólisis: Es un avanzado proceso de reciclado que consiste en la aplicación de metanol en el PET. Este poliéster (el PET), es descompuesto en sus moléculas básicas, incluido el dimetiltereftalato y el etilenglicol, los cuales pueden ser luego repolimerizados para producir resina virgen. Varios productores de polietilen tereftalato están intentando de desarrollar este proceso para utilizarlo en las botellas de bebidas carbonatadas. Las experiencias llevadas a cabo por empresas como Hoechst-Celanese, DuPont e Eastman han demostrado que los monómeros resultantes del reciclado químico son lo suficientemente puros para ser reutilizados en la fabricación de nuevas botellas de PET.
Reciclado energético
En cuanto al uso del PET como combustible alterno, los envases pueden emplearse para generar energía ya que este material tiene un poder calorífico de 6.3 Kcal/Kg, y puede realizar una combustión eficiente. Esto es posible ya que durante su fabricación no se emplean aditivos ni modificadores, lo cual permite que las emisiones de la combustión no sean tóxicas, obteniéndose tan sólo bióxido de carbono y vapor de agua.
Recomendaciones para el reciclado del PET
1. La tapa, el arillo de seguridad y su empaque (liner o sello):
Se recomienda que el arillo de seguridad se desprenda del cuello del envase y el empaque de la tapa (liner) se quede en la tapa a la hora de abrir el envase.
También se recomienda que la tapa, el arillo de seguridad y el liner sean de:
- Polipropileno (PP)
- Polietileno de alta densidad (PE-HD)
Estos materiales son preferibles al aluminio y a otros materiales. El PVC no es recomendable porque una pequeña cantidad de PVC puede contaminar grandes cantidades de PET dispuesto para su reciclado por su diferente temperatura de fusión o ablandamiento. El PVC y el PET no pueden ser separados por microselección (por flotación) puesto que ambos plásticos poseen una densidad superior al agua
2. Las etiquetas:
Es preferible usar etiquetas de alguno de los siguientes materiales:
- Polipropileno (PP)
- Polietileno orientado (OPP)
- Polietileno de alta, media o baja densidad (PE-HD, PE-MD, PE-LD)
- Papel (aunque el papel en ocasiones dificulta la separación por flotación)
Las etiquetas metalizadas dificultan el reciclado de cualquier plástico, pues al contener metales lo contaminan. Las etiquetas deben poder desprenderse en el proceso de lavado del reciclador, por lo que es importante seleccionar un adhesivo conveniente y evaluar las etiquetas termoajustables o a presión. Los sistemas de impresión serigráfica provocan que el PET reciclado y granulado tenga color, disminuyendo sus posibilidades de uso, mercados y precio. Se recomienda evitar pigmentos de metales pesados.
3. El color:
La botella de PET transparente sin pigmentos tiene mejor valor y mayor variedad de usos; sin embargo, con una separación adecuada, el PET pigmentado tendrá ciertos usos.
4. Las multicapas o recubrimientos:
Las capas que no son de PET en los envases multicapa, así como los recubrimientos de otros materiales, reducen la reciclabilidad del PET. Es necesario separar esta clase de envases de los de PET simple.
5. Las bandas de seguridad:
Estos son generalmente incluidos en el diseño del producto envasado en PET, cuando se consideran necesarios, pero contaminan el PET para reciclar si no son removidos del envase desde la selección y separación del mismo. Se recomienda NO USAR PVC para fabricar estos elementos.
6. El diseño:
Actualmente, los diseñadores tienen la oportunidad y la responsabilidad de entender el ciclo de vida y el impacto de los productos de PET. Por ello, la base de un buen diseño de envases es que sea lo más adecuado para su propósito, integrando lo más conveniente para el consumidor y asegurando una segunda vida útil.
APLICACIONES DEL RPET (PET RECICLADO)
Los mercados para el PET reciclado pueden dividirse en dos áreas principales:
(i) materiales con un peso molecular relativamente alto (IV>0.65); y (ii) materiales con un peso molecular menor (IV<0.6).
Uno de los factores que más está contribuyendo al desarrollo del reciclado del PET es la variedad de aplicaciones existentes, lo que determina que exista una importante demanda de este producto. Entre las más relevantes está la fibra textil, las láminas para fabricación de blísters y cajas, los flejes para productos voluminosos, los envases para productos no alimentarios, los envases multicapa para alimentos y los envases para alimentos.
ALFOMBRAS
Las botellas de PET para reciclar son usadas frecuentemente en la producción de nuevas alfombras de PET. Las industrias Image (Summerville, GA, USA) usan aproximadamente 60000 toneladas de PET reciclado por año en éste tipo de aplicaciones.
El PET reciclado es mezclado en una relación 1:8 con LDPE reciclado y extruído en cintas monoaxiales que luego son divididas en tiras que pueden ser tejidas para nuevas aplicaciones en alfombras.
STRAPPING
Strapping en inglés, es una cinta de gran tenacidad la cual puede ser producida de PET con una gran viscosidad intrínseca (>0.80) y mínima en contaminación. Compite con el acero y el polipropileno. Éste tipo de aplicación puede aceptar botellas de PET verdes o de color.
LÁMINAS
El PET reciclado de botellas de bebidas ha demostrado ser muy apropiado para bandejas de embalaje termo formado con buen brillo, esfuerzo de impacto y esfuerzo de tensión. Las cintas de embalaje para cámaras Polaroid están siendo producidas de láminas de PET. Las láminas de PET son un tipo de mercado en crecimiento, especialmente en Estados Unidos. Las industrias Wellman no tienen objeción alguna por parte de la FDA para usar PET en recipientes en contacto con alimentos, por ser 100% reciclado. Éste tipo de láminas de PET termo formado además pueden ser usadas en fundas de detergente.
ROLLOS
Los rollos de PET que contienen PET reciclado están disponibles bajo la marca registrada ECOTM (ICI Films, Wilmington, USA). La cinta ECO 813G tiene un contenido de 25% de material reciclado y ha recibido la autorización de la FDA para aplicaciones en contacto con alimentos.
ROLLOS MULTICAPAS – COEXTRUSIÓN
Éste tipo de aplicación para envases termo formados para alimentos, constan de una capa interna de PET reciclado y dos capas externas de PET virgen, se producen en Norte América y Europa.
ENVASES QUE NO SON PARA ALIMENTOS
Las botellas de PET para su aplicación post consumo, dependen de su calidad o si pueden ser mezcladas con resina virgen. Éstas son usadas para detergente o productos del hogar, estas botellas son de varios colores. Desde que el PET es competencia del PVC y HDPE en éste tipo de aplicaciones el mercado de precios es muy sensible.
MOLDEO A INYECCIÓN
El PET reciclado no reforzado no tiene gran demanda como las resinas de moldeo a inyección porque es lento en la cristalización y es propenso a ser frágil. Se ha visto que mezclando PET reciclado con un elemento modificador como el etilen-etil, incrementa significativamente la resistencia del moldeo a inyección. En general el moldeo a inyección mezclado con resinas contribuye a un incremente en la resistencia del PET.
MOLDEO GRANDE
El RPET puede ser usado para producir moldes a inyección plásticos. Desde que el PET tiene una gran módulo de flexión incluso más que la poliolefinas, la altura de los moldes se pueden incrementar comparado con los moldes PE.
RESINAS DE INGENIERÍA
El RPET puede ser modernizado con elementos como la fibra de vidrio, y moldeado a inyección para producir partes para automóviles, cosas del hogar y aplicaciones computacionales como ventiladores, electrodomésticos y muebles.
Los polímeros ingenieriles pueden ser producidos también de mezclas de RPET con policarbonato (reciclado de botellas de agua). Estas mezclas combinan la ductilidad y la resistencia del policarbonato con la resistencia del PET para dar como resultado un material con mejores propiedades.
APLICACIONES DE FIBRA
La industria de fibra de PET comprende cuatro áreas de mayor aplicación:
staple fibre, filament, non-wovens y fibre-fill.
Staple fibre
El término Staple describe fibras de 5 – 150 mm de longitud y de 1 – 200 denier*. Tradicionalmente, el PET reciclado ha sido usado para la producción de fibras de 6 denier de espesor en adelante, las cuales generalmente no son teñidas. Mientras los mercados de fibras mayores a 6 denier son significantes, el mercado mas extenso para las fibras de PET está entre el rango de 1.5 – 3 denier, el cual es usado en aplicaciones de ropa. En 1993, nuevas tecnologías de procesamiento permitieron que el PET reciclado sea usado en la producción de fibras mucho más finas (aproximadamente 3 denier). Esta fibra basada en PET reciclado ha sido comercializada bajo la marca de EcospunTM por Wellman (Spijk, Holanda). Estas fibras requieren alta calidad de las escamas de PET post-consumo con una consistente viscosidad intrínseca de alrededor de 0.70. Un mercado potencialmente extenso para esta categoría de PET reciclado son las fibras de unión (fibras de diferentes componentes).
* Denier: masa en gramos de 9000 m de fibra sintética en forma de un único filamento continuo.
Filament
Este tipo de fibra difiere de la “staple fibre” en que es vendida como una fibra continua enrollada sobre bobinas lo cual implica un precio más alto. El PET reciclado no está siendo usado significativamente para la producción de fibra filament puesto que los restos de contaminantes pueden causar la rotura de la fibra. La filtración en la fusión del PET es necesaria para asegurar alta calidad de la resina.
Non-wovens
Los tejidos non-woven pueden ser usados como filtros, absorbentes, equipo de campamento, etc. Este tipo de fibra en producida a través de un proceso especial: los trozos de botellas PET previamente limpiados son primero secados, cristalizados y alimentados dentro de una extrusora. El material fundido es filtrado y centrifugado. Los filamentos agrupados son modelados mediante chorros aerodinámicos. Para la formación de las redes los filamentos agrupados son extendidos y distribuidos sobre una banda transportadora la cual posee un fuerte vacío aplicado desde abajo lo que da como resultado un rápido enfriamiento por aire. Finalmente el material obtenido es comprimido, arrastrado continuamente, perforado y enrollado.
Fibre-fill
Fibre-fill es usado como un material de relleno o aislante en chaquetas impermeables, bolsas de dormir, almohadas y cubra camas. Esta aplicación puede aceptar escamas de PET coloreado y requiere PET con una viscosidad intrínseca en un rango de 0.58 – 0.65 dl g-1.
APLICACIONES DE CONTACTO CON ALIMENTOS PARA PET RECICLADO
Ha existido un gran esfuerzo para obtener la aprobación del contacto con alimentos para el PET reciclado. Esto es porque, diferente del PE-HD, existen menos aplicaciones de “no contacto con alimentos” para las botellas de PET.
En agosto de 1994, se adoptó una importante medida. La Food and Drug Administration aprobó el uso de RPET al 100% para envases en contacto con alimentos. Se trataba de la primera vez que la FDA aprobaba envases para bebidas y alimentos de un 100% de material reciclado. Esto significa que las botellas de PET para refrescos se podían reprocesar para obtener botes nuevos para comida.
Para conseguir ésta aprobación, una instalación de reciclado de Michigan tuvo que desarrollar nuevos métodos para limpiar a fondo el material de reciclaje. El nuevo tratamiento se caracteriza por lavado de alta intensidad, temperaturas de aproximadamente 260 ºC y otras técnicas de limpiado. Se desconoce aún si los materiales de contenedores urbanos quedarán bastante limpios como para ser viables económicamente por ésta misma vía.
Actualmente existen varios procesos que permiten utilizar el PET reciclado en este tipo de aplicaciones, entre los más importantes se tiene:
-Proceso multicapa: el proceso multicapa incorpora una capa de RPET entre dos capas de resina virgen. La base de este proceso es la producción de una multicapa preformada mediante un método de coinyección a través de boquillas concéntricas con inyección simultánea y secuencial.
-Proceso de lavado SuperCycleTM (Johnson Controls, USA): este proceso involucra un lavado de alta intensidad a elevadas temperaturas para producir resina que sea apropiada para aplicaciones de contacto con alimentos. Este tipo de proceso es menos costoso y requiere considerablemente un menor capital de inversión que el proceso multicapa.


